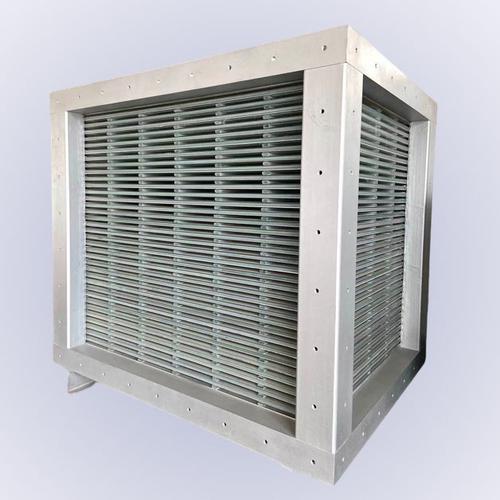
智能工厂中的板式换热器全自动化生产线
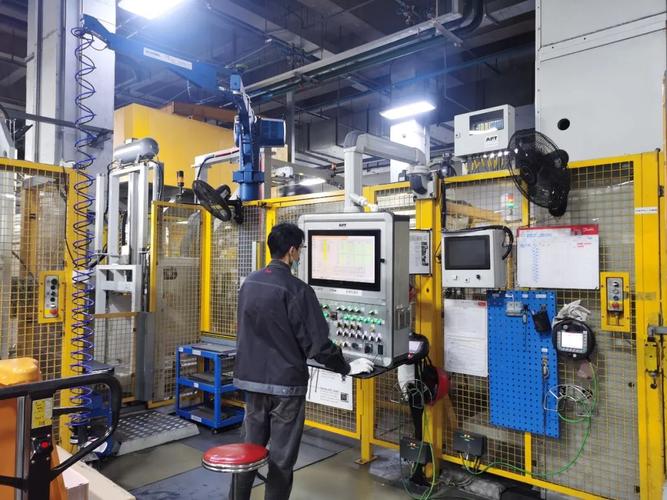
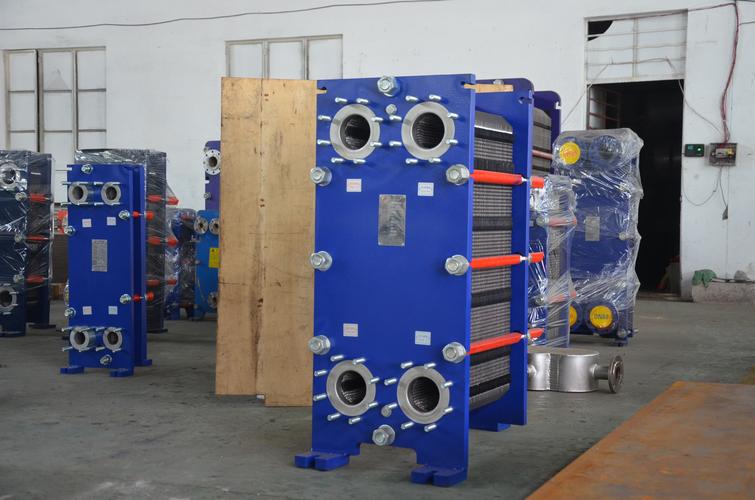
在现代化制造车间里,一条20多米长的全自动化生产线正有条不紊地运转。从原材料上料到成品组装,全部工序由机械臂、传送带和智能控制系统协同完成,高效生产着板式换热器的核心部件——板片,并自动完成整体组装。
一、板片制造:从卷材到成型
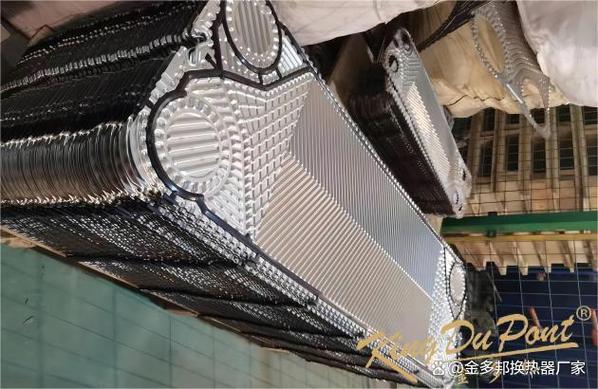
生产线的起点是一卷卷不锈钢或钛合金薄板。开卷机将卷材展开后,通过高精度送料装置送入连续冲压单元。在这里,大吨位压力机以每分钟数十次的速度,将薄板冲压成带有波纹和人字形流道的板片。每一片板片的尺寸公差都被控制在±0.05毫米以内,确保后续组装时的密封性和传热效率。
冲压完成后,板片进入切边和修整工位,去除毛刺并冲出角孔(介质进出口)。视觉检测系统对每片板片进行在线扫描,自动识别裂纹、划伤或尺寸超差等缺陷,不合格品被机械手剔除,合格品则整齐码放到中转托盘上。
二、自动组装:层层堆叠与压紧
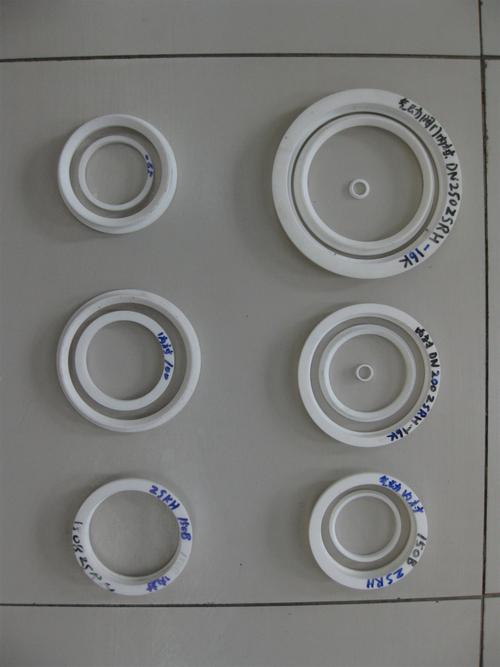
板片制造完毕后,组装单元开始运行。机械臂从托盘中逐片抓取板片,按照预设的排列顺序(如交替放置橡胶密封垫),将板片与密封垫精准对位。密封垫的安装由专用夹具完成,确保每道密封槽都准确嵌入。
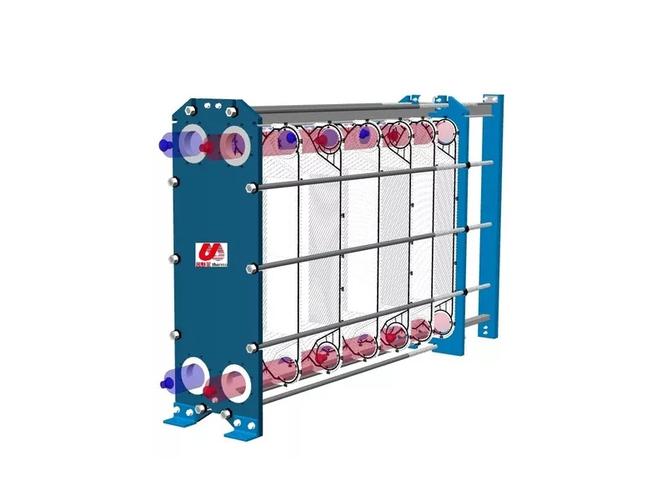
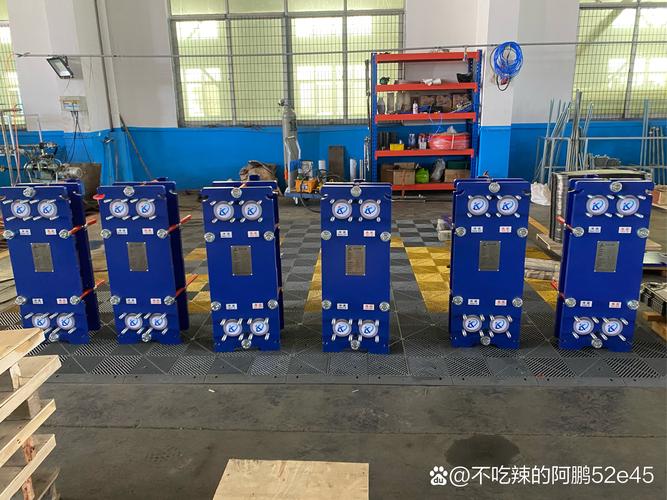
下一步是叠装。机械手将带有密封垫的板片一层层堆叠在固定框架内,同时插入前后端板。堆叠过程严格遵循“板片-密封垫-板片”的交替模式,避免错位或遗漏。激光传感器实时监测叠装高度和垂直度,保证整组板片整齐一致。
完成堆叠后,自动压紧装置启动。液压系统按照设定压力将整组板片缓慢压紧,使密封垫产生均匀的弹性变形,形成可靠密封。压紧力由力传感器闭环控制,既保证密封性,又防止压坏板片。
三、智能控制与质量追溯
整条生产线由PLC和工业电脑统一控制,各工位之间通过以太网实时交换数据。从板片冲压参数到组装扭矩,每一项工艺数据都被自动记录并关联到产品序列号。一旦后续检测发现泄漏或性能不达标,系统可迅速追溯到具体板片和组装批次。
在生产线末端,自动检测设备对组装好的板式换热器进行气密性试验和流量测试。合格产品由AGV小车转运至包装区,等待出厂。
四、优势与展望
这条20多米长的全自动化生产线,将传统需要数十名工人的板片制造与组装工序集成于一体,生产效率提升3倍以上,产品一致性显著提高,同时降低了人工操作带来的质量波动。随着工业互联网和AI视觉技术的进一步融合,未来的板式换热器生产将更加柔性化、智能化,能够快速切换不同规格型号,满足多样化的市场需求。
如若转载,请注明出处:http://www.spsst.com/product/68.html
更新时间:2026-10-13 23:44:53